奕浩 FIRST CHEMTEK专注食品/制药/包装行业食品级润滑油解决方案
021-6456-5008


食品级润滑油有哪些优势
食品加工行业里,设备运转离不开润滑油,但普通工业润滑油一旦意外接触食品,就会带来安全隐患,食品级润滑油就是专门解决这个问题的特种润滑产品。很多人以为它只是 “不容易中毒”,其实它的优势覆盖安全、设备保护、生产稳定等多个方面,适配烘焙、饮料、肉制品、粮油加工等各类食品生产线。
食品级润滑油最核心的优势,自然是食品安全风险可控。食品级润滑油从原料筛选到成品生产,都遵循NSF食品级认证标准,原料不含重金属、有毒芳烃、致癌添加剂,即便在生产过程中发生微量飞溅、滴漏,偶然接触食品原料、半成品,也不会产生有毒有害物质。对比普通工业润滑油,后者添加的抗磨剂、稳定剂含有毒性成分,一旦混入食品就会造成产品报废,严重时引发食品安全事故。食品级润滑油也区分不同等级,比如用于偶尔接触食品的 H1 级,是食品工厂最常用的品类,能满足传送带、搅拌设备、泵体、轴承等部位润滑需求,从源头降低污染风险,帮企业守住食品安全底线,减少产品召回、监管处罚的损失。
其次是优秀的设备保护能力,适配食品车间复杂工况。食品车间环境和普通工厂差别很大,经常要用水、碱液、消毒液冲洗设备,高温蒸煮、潮湿水汽是常态。普通润滑油遇水很容易乳化、变白失效,油膜破裂之后,轴承、齿轮就会直接磨损,设备故障率飙升。而合格的食品级润滑油具备良好的抗乳化、抗水解性能,冲洗带来的水汽、清洗剂不容易破坏油膜,可以持续在金属表面形成保护膜,减少金属摩擦、锈蚀。同时很多食品生产线有高温工序,比如烘烤、蒸煮设备,食品级润滑脂 / 油拥有稳定的高温抗氧化能力,不容易积碳、结焦,不会形成坚硬油垢附着在设备内壁。油垢不仅会降低设备效率,还容易滋生细菌,污染食品,这一点是普通油品很难做到的。
第三点,清洁性好,减少停机维护时间。食品工厂需要频繁清洁消杀,如果润滑产品容易产生油泥、胶质,污垢就会藏在设备缝隙,成为微生物滋生温床。食品级润滑油配方设计上倾向低积碳、低残留,老化之后产生的杂质更少,设备表面更容易清洗。稳定的油品寿命也能延长换油周期,不用频繁停机换油。食品生产线大多是连续化生产,每一次停机都会带来产能损失,减少换油频次、降低设备故障,间接提升生产效率。同时,它和食品行业常用的清洗剂兼容性更好,冲洗后残留更少,不会和消毒药剂发生反应生成有害副产物。
第四,合规管理更省心,满足审核要求。食品企业要接受食药监、客户第三方审核,审核中会重点核查设备润滑材料。使用食品级润滑油,配套齐全的安全技术说明书、认证资料,能够完整证明润滑材料符合生产规范。如果使用普通工业油,在审核时很容易被判不符合规范,导致车间停产整改。另外,它还有不错的通用性,同一款油品可用于轴承、链条、液压系统等多个点位,减少车间油品种类,简化仓储管理,避免不同油品混用带来的风险。
当然,食品级润滑油不是万能的,它的选型依旧要结合工况温度、负载、接触频率来挑选。综合来看,它不只是简单的 “无毒润滑油”,而是兼顾食品安全、设备防护、生产效率与合规要求的综合性方案,是现代化食品加工企业保障稳定生产必不可少的耗材。
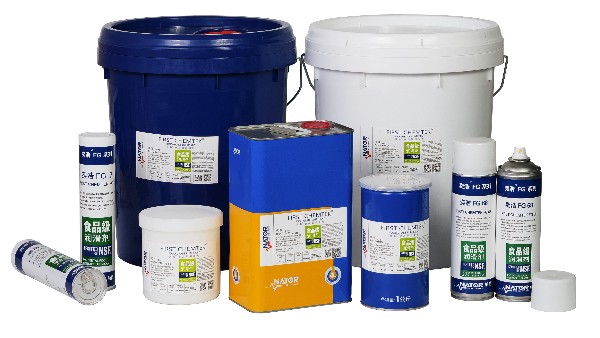
奕浩食品级润滑油,13年食品级润滑油厂家,所有产品通过NSF食品级认证。关注www.yihaotek.com或致电18301839227了解更多。
【本文标签】 食品级润滑油
【责任编辑】版权所有
咨询热线
021-6456-5008


 客服微信
 抖音二维码