奕浩 FIRST CHEMTEK专注食品/制药/包装行业食品级润滑油解决方案
021-6456-5008
巧克力生产设备维护对食品级润滑脂的要求
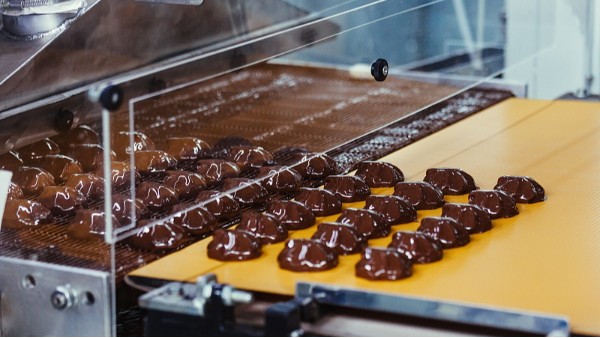
巧克力生产线工况比较特殊,车间常年保持恒温环境,到处有可可脂、巧克力浆料、糖粉、奶粉等物料,设备还要定期热水清洗消毒。只要是运动部件存在和巧克力、原料偶然接触的可能,都必须选用合规的食品级润滑脂。一旦普通工业润滑脂渗漏,少量混入巧克力,不仅会改变口感、产生异味,还会直接造成整批产品报废,所以设备维保选型不能只看食品级标签,要结合巧克力车间的实际工况综合判断。
首先,食品安全资质是硬性前提。所有靠近巧克力浆料、成品输送区域的轴承、凸轮、链条张紧机构,润滑脂必须具备 NSF H1 认证,允许与食品发生偶然接触,同时符合国内食品接触材料相关法规要求,产品资料、材质声明要齐全,方便监管核查。H2 级润滑脂只能用在完全隔离物料的位置,巧克力产线尽量少用。维保人员要建立润滑台账,记录润滑点位、油脂型号、加注时间,不同类型润滑脂分开存放,和工业润滑脂严格分区,杜绝混用,避免人为失误带来污染风险。
其次,润滑脂必须具备良好的抗油脂溶解能力。巧克力的主要成分是可可脂,属于植物油脂。普通食品润滑脂碰到可可脂很容易溶胀、软化流失,油膜被破坏,轴承很快磨损。巧克力精磨机、调温机、浇注机、裹衣滚筒的轴承,长期接触飞溅的巧克力浆料、可可脂雾滴,这就要求润滑脂抗植物油溶胀性能强,不会被可可脂溶解稀释,保持润滑结构稳定。车间还有大量糖粉、奶粉粉尘,这些细粉进入轴承间隙会形成研磨介质,加速磨损,润滑脂需要足够的稠度稳定性,阻挡粉料侵入,同时起到防锈保护。
再者,温度特性要匹配巧克力生产的温控要求。巧克力生产全程对温度十分敏感,车间一般维持 25℃左右恒温,但不同设备局部温度差异不小。调温设备、精磨设备运行时会产生摩擦热量,局部温度升高;停机清洗时会使用热水冲洗。润滑脂在工作温度范围内不能过度变稀甩油,防止滴落到巧克力物料中;低温环境下也不能变硬结块,保证设备停机重启时运转顺畅。高温摩擦点位优先选用聚脲基食品润滑脂,抗氧化能力强,不容易积碳结焦,减少设备拆解清理频次。
第四,机械性能要适配设备连续运行工况。巧克力生产线大多长时间连续运转,调温滚筒、浇注机、成品输送带、振动筛轴承持续承受载荷与振动;包装机凸轮、回转机构则是低速、频繁启停的工况。润滑脂需要优秀的机械安定性,经过持续剪切不容易变稀流失,附着力强,减少补脂周期。维保加注时要控制用量,油脂加注过多很容易外溢,滴落到巧克力上造成污染;加注量不足又会造成油膜缺失,轴承快速损坏。密封件也要纳入日常检查,老化、破损的密封及时更换,从源头隔开润滑点和物料。
最后,润滑脂本身不能影响巧克力品质。油脂不能带有异味、色素,万一少量意外滴落,不会改变巧克力风味、色泽。车间日常 CIP 热水清洗,润滑脂还需要不错的抗水解能力,不容易被热水冲刷乳化。维保操作尽量避开物料开放区域补脂,溢出的油脂要第一时间清理干净。综合来看,巧克力设备选用食品润滑脂,合规资质是底线,抗可可脂溶胀是核心,稳定的稠度和耐温性能保障设备连续生产,配合规范的维保管理,才能同时保证设备可靠运行和巧克力产品安全。
奕浩食品级润滑脂,13年食品级润滑脂厂家,所有产品通过NSF食品级认证。关注www.yihaotek.com或致电18301839227了解更多。
【本文标签】 食品级润滑脂
【责任编辑】版权所有
咨询热线
021-6456-5008
 客服微信
 抖音二维码